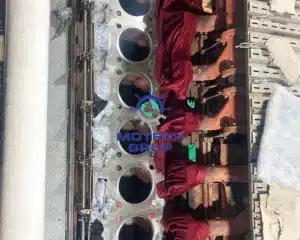
Krank mili yatak sarma problemi, gemi ve endüstriyel motorlarda ciddi mekanik hasara yol açan arızaların başında gelir. Ana yatak veya biyel yatağı çalışma sırasında krank mili yüzeyi üzerinde kontrollü bir yağ filmiyle hareket eder. Bu yağ filmi iki metal yüzeyin doğrudan temasını engeller ve oluşan yükü taşır. Ancak yağ basıncı düşüşü, yetersiz yağlama, hatalı yatak boşluğu veya yüksek çalışma sıcaklığı yağ filmini bozar. Bunun sonucunda yatak malzemesi crankpin ya da journal yüzeyine temas eder. Sürtünme kısa sürede sıcaklığı yükseltir ve yatak yüzeyi krank miline sarılmaya başlar. Hasar ilerlediğinde krank mili yüzeyinde çizikler, metal transferi, renk değişimi ve lokal sertlik farkları ortaya çıkar.
Yatak sarma sonrasında yalnız hasarlı yatağı değiştirmek doğru bir revizyon yaklaşımı oluşturmaz. Çünkü arıza crankpin yüzey geometrisini, sertlik dağılımını ve yatak boşluğunu doğrudan etkiler. Ayrıca yüksek sıcaklık krank mili malzemesinin metalurjik özelliklerini belirli bölgelerde değiştirebilir. Bu nedenle bakım sorumlusu krank mili çapını, ovaliteyi, konikliği, yüzey kondisyonunu ve sertlik değerlerini birlikte kontrol etmelidir. Motech Grup, yatak sarma sonrasında crankpin ölçümü, yüzey kontrolü, sertlik analizi ve yerinde işleme süreçlerini aynı teknik değerlendirme içerisinde ele alır. Böylece bakım kararı yalnız görünen hasara değil, krank mili ve yatak sisteminin gerçek kondisyonuna dayanır.
Krank Mili Yatak Sarma Neden Oluşur?
Yatak sarma probleminin temelinde çoğunlukla yağ filminin taşıma kapasitesini kaybetmesi bulunur. Motor çalışırken yağ pompası ana yağ galerilerine basınçlı yağ gönderir. Yağ, yatak ile crankpin veya journal yüzeyi arasında hidrodinamik film oluşturur. Bu film doğru kalınlığı koruduğunda metal yüzeyler birbirine doğrudan temas etmez. Ancak yağ basıncı düştüğünde veya yatak boşluğu kontrol dışına çıktığında koruyucu film zayıflar. Benzer şekilde yanlış viskozite, kirli yağ, filtre tıkanıklığı ve yağ kanallarındaki problem yağlama performansını bozar. Yüksek motor yükü de mevcut sorunu hızlandırır. Böylece yatak yüzeyi krank miline temas eder, sürtünme artar ve kısa sürede yüksek sıcaklık oluşur.
Bununla birlikte yatak sarma yalnız yağlama sisteminden kaynaklanmaz. Yanlış yatak boşluğu, krank mili ovalitesi, connecting rod geometrisindeki bozulma ve ana yatak hattındaki eksen problemi de yük dağılımını değiştirir. Örneğin big end bore ovalitesi biyel yatağının crankpin üzerinde eşit yük taşımasını engeller. Ana yatak yuvalarındaki eksen kaçıklığı ise krank milini belirli noktalarda aşırı yük altında bırakır. Ayrıca hatalı montaj, yanlış tork veya yatak kabuğunun yuvasına tam oturmaması aynı sonucu oluşturur. Bu nedenle teknik sorumlu yatak sarma sonrasında yalnız yağlama sistemini incelemez. Krank mili, yataklar, biyel geometrisi ve yatak hattı aynı kontrol planına girer. Böylece arızanın kök nedeni netleşir ve tekrar eden yatak hasarının önüne geçilir.
Yatak Sardığında Crankpin Yüzeyinde Hangi Hasarlar Oluşur?
Yatak sarma sırasında crankpin yüzeyi doğrudan metal temasına maruz kalır. İlk aşamada yatak malzemesi krank yüzeyine transfer olur. Bu durum yüzey üzerinde düzensiz metal birikintileri ve parlak bölgeler oluşturur. Sürtünme devam ettiğinde çizikler derinleşir ve yüzey pürüzlülüğü yükselir. Ayrıca yüksek sıcaklık nedeniyle mavi, kahverengi veya koyu renkli termal izler görülebilir. Bu izler yalnız kozmetik bir değişimi göstermez. Yüksek sıcaklık krank mili malzemesinin yüzey özelliklerini değiştirdiği için teknik değerlendirmede önemli yer taşır. Bakım sorumlusu bu nedenle görsel kontrolün ardından hassas çap ve yüzey ölçümlerine geçer.
Crankpin hasarı çevresel olarak eşit ilerlemez. Yükün yoğunlaştığı bölgelerde daha derin aşınma oluşur. Bu nedenle teknik personel crankpin çapını farklı açılardan ve farklı eksen noktalarından ölçer. Ölçümler arasındaki fark ovalite ve koniklik değerlerini ortaya çıkarır. Aynı zamanda yüzeydeki çiziklerin derinliği ve yayılımı kontrol edilir. Eğer yatak malzemesi crankpin üzerine sıvanmışsa yüzey gerçek kondisyonunu göstermeden önce kontrollü temizlik gerekir. Motech Grup, crankpin kontrolünde çap ölçümü, ovalite, koniklik ve yüzey kondisyonunu birlikte değerlendirir. Böylece yalnız gözle görünen hasar değil, krank milinin çalışma geometrisindeki değişim de net biçimde ortaya çıkar.
Lokal Sertlik Neden Oluşur ve Krank Mili İçin Ne Anlama Gelir?
Yatak sarma sırasında oluşan sürtünme çok kısa sürede yüksek lokal sıcaklık üretir. Krank mili yüzeyinin yalnız belirli bir bölgesi aşırı sıcaklığa maruz kaldığında malzemenin metalurjik yapısı değişir. Bunun sonucunda crankpin üzerinde çevresindeki yüzeyden farklı sertlik değerine sahip bölgeler oluşur. Teknik uygulamalarda bu durum lokal sertlik veya hard spot olarak tanımlanır. Sertlik dağılımındaki ani fark, krank milinin çalışma sırasında farklı mekanik davranış göstermesine neden olur. Özellikle yüksek yük taşıyan deniz motorlarında bu bölgeler yüzey bütünlüğü açısından kritik önem taşır. Bu nedenle termal renk değişimi görülen crankpin yüzeylerinde sertlik kontrolü bakım planının önemli adımlarından birini oluşturur.
Ancak yalnız tek noktadan alınan sertlik değeri yeterli veri sağlamaz. Teknik personel crankpin çevresinde belirli aralıklarla ölçüm alır ve sertlik haritası oluşturur. Böylece lokal sertlik bölgesinin genişliği ve dağılımı netleşir. Ardından sonuçlar krank mili üreticisinin kabul değerleriyle karşılaştırılır. Eğer yüzeyde belirgin sertlik farkı varsa teknik sorumlu taşlama derinliği ve uygulanacak onarım yöntemi konusunda daha kapsamlı değerlendirme yapar. Motech Grup, lokal sertlik kontrolünü crankpin çap ölçümü ve yüzey incelemesiyle birlikte yürütür. Bu yaklaşım taşlama işleminden önce krank milinin gerçek malzeme kondisyonunu ortaya çıkarır ve kontrolsüz yüzey işlemenin önüne geçer.
Crankpin Ovalite ve Koniklik Kontrolü Neden Kritik Önem Taşır?
Crankpin yüzeyi yatak ile sürekli çalışan hassas bir geometrik bölgedir. Yüzey çapının çevre boyunca aynı değeri koruması yatak boşluğunun dengeli kalmasını sağlar. Ancak yatak sarma sonrasında crankpin belirli yönlerde daha fazla aşınır. Bunun sonucunda dairesel form bozulur ve ovalite oluşur. Benzer şekilde crankpin bir uçtan diğer uca farklı çap gösterdiğinde koniklik ortaya çıkar. Her iki durum da yeni yatak takıldıktan sonra yağ filmi dağılımını olumsuz etkiler. Bu nedenle bakım sorumlusu yatak değişiminden önce crankpin geometrisini hassas ölçüm cihazlarıyla kontrol eder.
Ölçüm planı farklı açılardan ve birden fazla eksen noktasından alınan çap değerlerini kapsar. Böylece teknik personel aşınmanın yönünü ve miktarını belirler. Ölçüm sonuçları kabul sınırlarını aştığında polisaj tek başına yeterli çözüm sağlamaz. Bu noktada kontrollü crankpin taşlama gündeme gelir. Ancak taşlama kararı yalnız ovalite değerine dayanmaz. Yüzey hasarı, lokal sertlik, mevcut çap ve üreticinin izin verdiği undersize ölçüler birlikte değerlendirilir. Motech Grup, bu verileri tek teknik raporda birleştirerek işleme miktarını belirler. Böylece krank milinden gereksiz malzeme kaldırmadan doğru çalışma geometrisi hedeflenir.
Crankpin Polisajı mı Taşlama mı? Karar Nasıl Verilir?
Polisaj ve taşlama birbirinden farklı amaçlara hizmet eder. Crankpin yüzeyinde yalnız hafif çizikler, yüzeysel izler veya düşük seviyede pürüzlülük varsa kontrollü polisaj yüzey kalitesini yeniden düzenler. Ancak polisaj önemli çap hatalarını düzeltmez. Ovalite, koniklik veya derin yüzey hasarı bulunan crankpin için daha kapsamlı yüzey işleme gerekir. Bu nedenle teknik sorumlu önce ölçüm verilerini inceler. Çap toleransı, ovalite, koniklik, çizik derinliği ve sertlik dağılımı işlem seçimini belirler. Böylece yüzeydeki her iz için otomatik olarak taşlama kararı verilmez.
Taşlama gerektiğinde hedef yalnız hasarlı yüzeyi kaldırmak değildir. Teknik kadro crankpin çapını üreticinin uygun undersize değerine getirirken dairesellik ve yüzey kalitesini de kontrol eder. Ayrıca fillet bölgeleri ve geçiş geometrisi korunmalıdır. Yanlış taşlama bu kritik bölgelerde gerilim yoğunluğunu artırır. Son yüzey pürüzlülüğü de yeni yatağın çalışma karakterini doğrudan etkiler. Motech Grup, gemide crankpin taşlama çalışmalarında ölçüm, işleme ve son kontrol aşamalarını birbirine bağlı biçimde yürütür. Böylece yeni yatak için doğru geometrik ve yüzeysel çalışma koşulları oluşturulur.
Yerinde Crankpin Taşlama Hangi Durumlarda Tercih Edilir?
Büyük gemi motorlarında krank milinin sökülmesi kapsamlı operasyon gerektirir. Krank mili ağırlığı, makine dairesindeki erişim şartları ve söküm süresi bakım maliyetini doğrudan yükseltir. Bu nedenle crankpin hasarı belirli teknik sınırlar içerisinde kaldığında yerinde işleme önemli avantaj sağlar. Taşlama ekipmanı doğrudan hasarlı crankpin bölgesinde çalışır. Böylece krank mili motor bloğundan tamamen çıkarılmadan yüzey geometrisi yeniden düzenlenir. Bu yöntem özellikle yatak sarma sonrasında oluşan kontrollü yüzey hasarlarında bakım süresini önemli ölçüde azaltır.
Bununla birlikte yerinde taşlama kararı yalnız zaman avantajına göre verilmez. Krank mili çatlak kontrolü, sertlik dağılımı, mevcut çap ve geometrik kondisyon önce teknik olarak değerlendirilmektedir. Ayrıca üreticinin undersize limitleri işlem planını belirler. Eğer krank mili yapısal bütünlüğünü koruyorsa teknik kadro uygun taşlama çapını seçer. Ardından işlem boyunca çap, ovalite ve koniklik sürekli kontrol altında tutulur. Motech Grup, yerinde crankpin taşlama çalışmalarında ölçüm sonuçlarını doğrudan işleme planına aktarır. Böylece bakım süresi kısalırken krank milinin teknik gereklilikleri korunmaktadır.
Yatak Sarma Sonrasında Çatlak Kontrolü Neden Yapılmalıdır?
Yüksek sıcaklık ve ani mekanik yük krank mili yüzeyinde yalnız aşınma oluşturmaz. Termal gerilim ve lokal yük yoğunluğu yüzey bütünlüğünü de etkiler. Bu nedenle ciddi yatak sarma vakalarında çatlak kontrolü bakım kararının önemli parçasını oluşturur. Özellikle crankpin yüzeyi, yağ delikleri ve fillet geçişleri dikkatli inceleme ister. Bu bölgeler geometrik yapıları nedeniyle gerilim yoğunluğuna daha fazla maruz kalır. Teknik sorumlu görsel incelemeyi uygun tahribatsız muayene yöntemleriyle destekler. Böylece çıplak gözle fark edilmeyen yüzey süreksizlikleri belirlenir.
Çatlak tespit edildiğinde bakım yaklaşımı tamamen değişir. Çünkü taşlama işlemi yalnız yüzey geometrisini düzeltir; yapısal çatlağı ortadan kaldırmaz. Bu nedenle teknik personel çatlağın konumunu, yönünü ve kapsamını değerlendirir. Ardından krank mili güvenilirliği üretici kriterleri doğrultusunda ele alınır. Buna karşılık çatlak bulunmayan fakat yüzey hasarı taşıyan crankpin için taşlama veya polisaj değerlendirmesi devam eder. Motech Grup, bu aşamada yüzey kontrolü, sertlik ölçümü ve geometrik verileri aynı karar zincirinde birleştirir. Böylece yerinde onarım yalnız teknik açıdan güvenli koşullar oluştuğunda ilerler.
Yeni Yatak Takmadan Önce Hangi Kontroller Tamamlanmalıdır?
Yeni yatak montajından önce crankpin yüzeyinin doğru ölçü ve kondisyonu taşıması gerekir. Teknik sorumlu öncelikle son crankpin çapını doğrular. Ardından ovalite ve koniklik değerlerini kontrol eder. Yüzey pürüzlülüğü de yeni yatağın ilk çalışma dönemini doğrudan etkiler. Ayrıca yağ kanalları temiz olmalı ve yağ deliklerinde metal kalıntısı bulunmamalıdır. Yatak sarma sırasında oluşan parçacıklar yağlama sistemine yayıldığı için filtreler, yağ galerileri ve ilgili hatlar kapsamlı kontrol ister. Aksi halde sistemde kalan metal partiküller yeni yatağa kısa sürede zarar verir.
Bunun yanında yatak boşluğu üretici değerlerine göre doğrulanmalıdır. Yetersiz boşluk yağ filmi oluşumunu bozar ve sıcaklığı artırır. Aşırı boşluk ise yağ basıncını ve yük taşıma karakterini olumsuz etkiler. Connecting rod big end bore veya ana yatak yuvası geometrisi de aynı aşamada önem taşır. Eğer yatak yuvası oval durumda kalırsa doğru crankpin yüzeyi bile yeni yatağın dengeli çalışmasını sağlayamaz. Bu nedenle Motech Grup, yatak montajından önce crankpin, yatak yuvası ve yağlama sistemini bütün olarak değerlendirir. Böylece tekrar yatak sarma riskini yalnız parça değişimiyle değil, kök nedeni ortadan kaldırarak azaltır.
Revizyon Sonrasında İlk Çalıştırma ve Kontrol Nasıl İlerler?
Revizyon sonrası ilk çalıştırma kontrollü bir doğrulama süreci olarak ilerlemelidir. Motor devreye girmeden önce yağlama sistemi yeterli basınca ulaşmalıdır. Teknik kadro yağın ilgili yatak noktalarına ulaştığını kontrol eder. İlk çalıştırma sonrasında yağ basıncı, yatak sıcaklığı ve mekanik sesler yakından takip edilir. Ardından motor çalışma sıcaklığına ulaştıkça değerler kayıt altına alınır. Yatak sıcaklığındaki hızlı artış veya yağ basıncındaki beklenmeyen değişim teknik kontrol gerektirir. Böylece revizyon sonrasında oluşan ilk çalışma verileri yeni yatak ve crankpin ilişkisinin kondisyonunu gösterir.
Sonraki aşamada motor yükü kontrollü biçimde yükseltilir. Her yük seviyesinde yağ basıncı, yatak sıcaklığı, titreşim ve ilgili çalışma parametreleri karşılaştırılır. Ayrıca yağ filtresi belirlenen çalışma süresinin ardından kontrol edilerek metal partikül varlığı değerlendirilir. Motech Grup, revizyon öncesi ve sonrası ölçüm sonuçlarını karşılaştırarak yapılan işlemin teknik etkisini doğrular. Böylece bakım süreci yalnız krank milinin dönmesiyle tamamlanmaz. Asıl hedef, crankpin ve yeni yatak sisteminin gerçek çalışma yükü altında güvenilir performans göstermesidir.
Sıkça Sorulan Sorular
Krank mili yatak sarma neden olur?
Yetersiz yağlama, düşük yağ basıncı, yanlış yatak boşluğu ve yüksek çalışma sıcaklığı yatak sarma riskini artırır. Ayrıca crankpin ovalitesi, biyel geometrisi ve ana yatak hattındaki eksen problemi yük dağılımını bozar. Teknik kontrol arızanın gerçek kaynağını belirler.
Yatak sardığında krank mili mutlaka değişir mi?
Hayır. Krank milinin durumu ölçüm sonuçlarına göre değerlendirilmektedir. Teknik kadro crankpin çapını, ovaliteyi, konikliği, yüzey hasarını, çatlak durumunu ve sertlik dağılımını kontrol eder. Sonuçlar yerinde onarım veya farklı revizyon kararını belirler.
Crankpin lokal sertlik nedir?
Lokal sertlik, crankpin yüzeyinin belirli bir bölümünde çevresinden farklı sertlik değeri oluşmasını ifade eder. Yatak sarma sırasında ortaya çıkan yüksek sürtünme sıcaklığı bu değişimin temel nedenlerinden biridir. Sertlik haritası hasarın kapsamını gösterir.
Yatak sarma sonrasında crankpin polisajı yeterli olur mu?
Polisaj yalnız yüzeysel izler ve düşük seviyedeki pürüzlülük için çözüm sağlar. Ovalite, koniklik veya derin çizik bulunan yüzeylerde teknik kadro taşlama seçeneğini değerlendirir. Ölçüm sonuçları uygulanacak yöntemi netleştirir.
Yerinde crankpin taşlama ne avantaj sağlar?
Yerinde taşlama krank milinin motordan tamamen sökülmesine ihtiyaç bırakmadan hasarlı crankpin yüzeyini işler. Böylece söküm süresi ve operasyon yükü azalır. Ancak teknik kadro işlem öncesinde sertlik, çatlak, çap ve geometri kontrollerini tamamlar.
Yeni yatak takıldıktan sonra hangi değerler takip edilmelidir?
Yağ basıncı, yatak sıcaklığı, titreşim ve mekanik ses ilk çalışma sırasında yakından takip edilmelidir. Ayrıca yük kademeli yükseltilerek değerlerin davranışı karşılaştırılmaktadır. Yağ filtresi kontrolü de sistemde kalan metal partikülleri tespit etmek açısından önem taşır.
Motech Grup ile Krank Mili Yatak Sarma ve Yerinde Crankpin Onarımı
Krank mili yatak sarma problemi yalnız hasarlı yatağın değiştirilmesiyle çözüme ulaşmaz. Arızanın ardından crankpin geometrisi, yüzey kondisyonu, lokal sertlik, yatak yuvası ve yağlama sistemi birlikte değerlendirilmelidir. Aksi halde yeni yatak aynı mekanik koşullar altında yeniden hasar görür. Motech Grup, gemi ve endüstriyel motorlarda crankpin ölçümü, sertlik kontrolü, yüzey değerlendirmesi, crankpin polisajı ve yerinde taşlama süreçlerini teknik ölçüm sonuçlarına göre yönetir.
Özellikle yatak sarma sonrasında hızlı fakat ölçümsüz müdahale yerine doğru hasar analizi önem taşır. Motech Grup; crankpin yüzeyini, yatak boşluklarını, connecting rod geometrisini ve ilgili yağlama noktalarını aynı revizyon planında değerlendirir. Böylece yerinde onarım kararını gerçek mekanik kondisyon belirler.
Krank mili yatak sarma, gemide crankpin taşlama, crankpin polisajı ve krank mili revizyonu hakkında teknik destek veya hizmet talebi için Motech Grup ile İletişime geçin.