Liner Honlama Sonrası Blow-by Artarsa
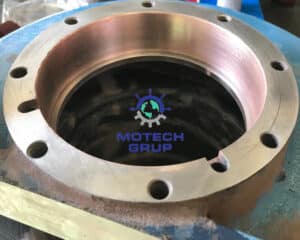
Liner honlama sonrasında motorun ilk çalışma saatleri, liner ile segman arasındaki temasın izlenmesi açısından kritik önem taşır. Doğru honlama yüzeyi segmanların kontrollü şekilde oturmasına destek olur. Ayrıca cross-hatch geometrisi yağ filminin yüzeyde dengeli kalmasına katkı sağlar. Ancak ilk çalışma döneminde blow-by artışı görülüyorsa bakım sorumlusu yalnız segmanların alışma sürecine odaklanmamalıdır. Liner çapı, ovalite, koniklik, cross-hatch yapısı, yüzey pürüzlülüğü ve segman kondisyonu aynı kontrol planına girmelidir.
Özellikle ilk 50 saat içindeki trend önemli teknik veri sunar. Teknik kadro blow-by seviyesini yük, yağ tüketimi, egzoz sıcaklığı ve krank karteri basıncıyla birlikte takip eder. Bunun yanında kompresyon davranışı ve silindirler arasındaki fark da değerlendirmeyi güçlendirir. Motech Grup, liner honlama sonrası kontrollerde tek bir ölçüm üzerinden karar vermez. Bakım kadrosu honlama öncesi ölçümleri, nihai liner geometrisini ve ilk çalışma kayıtlarını karşılaştırır. Böylece normal segman oturma süreci ile ilerleyen bir sızdırmazlık problemi birbirinden ayrılır.
İçindekiler
- Liner Honlama Sonrası Blow-by Neden Artar?
- Cross-Hatch, Liner Geometrisi ve Segman Teması Nasıl Kontrol Edilir?
- Yağ Tüketimi, Kompresyon ve Sıcaklık Verileri Nasıl Yorumlanır?
- İlk 50 Saatte Blow-by İzleme Planı Nasıl Oluşturulur?
- Blow-by Düşmezse Revizyon Kararı Nasıl Verilir?
- Sıkça Sorulan Sorular
Liner Honlama Sonrası Blow-by Neden Artar?
Blow-by, yanma gazlarının piston segmanlarını geçerek krank karterine ulaşmasını ifade eder. Liner honlama sonrasında segmanlar yeni yüzey geometrisiyle temas kurar. Bu nedenle ilk çalışma döneminde liner ile segman arasındaki temas karakteri değişir. Ancak sürekli yükselen blow-by değeri yalnız alışma süreciyle açıklanmamalıdır. Teknik kadro öncelikle honlama sonrası liner ölçülerini inceler. Çap, ovalite ve koniklik değerleri segmanların çevresel temasını doğrudan etkiler. Liner geometrisi tolerans dışına çıktığında segman yüzeyi silindir çevresinde eşit temas kuramaz. Sonuç olarak yanma gazı segman paketini daha kolay geçer ve karter basıncını yükseltir.
Bununla birlikte problem yalnız liner geometrisinden kaynaklanmaz. Segmanların kondisyonu, montaj yönü ve ring gap değerleri de sızdırmazlık performansını etkiler. Ayrıca segman kanallarındaki karbon veya mekanik hasar serbest hareketi sınırlar. Teknik kadro bu nedenle liner ile piston-segman grubunu aynı sistem olarak değerlendirir. Özellikle honlama öncesinde yüksek yağ tüketimi veya düşük kompresyon geçmişi bulunan motorlarda eski çalışma kayıtları önemli referans sağlar. Bunun yanında ilk çalıştırmadaki yük planı da yüzey temasını etkiler. Bakım sorumlusu motoru yalnız rölanti veya çok düşük yükte uzun süre çalıştırmak yerine üreticinin devreye alma prosedürünü temel alır. Böylece segman ve liner yüzeyinin çalışma davranışını kontrollü şartlarda takip eder.
Cross-Hatch, Liner Geometrisi ve Segman Teması Nasıl Kontrol Edilir?
Cross-hatch yapısı honlama sonrasında liner yüzeyinin en önemli teknik özelliklerinden birini oluşturur. Çapraz honlama izleri yağın yüzeyde kontrollü şekilde dağılmasına yardımcı olur. Aynı zamanda segmanların liner yüzeyine uygun temas geliştirmesini destekler. Ancak teknik kadro yalnız çizgilerin görünümüne bakarak honlama kalitesine karar vermemelidir. Cross-hatch açısı, yüzey homojenliği ve pürüzlülük değerleri birlikte önem taşır. Üretici teknik verileri burada temel referansı oluşturur. Çok düzgün yüzey yağ tutma karakterini zayıflatır. Buna karşılık aşırı kaba yüzey segman aşınmasını hızlandırır. Her iki durum da ilk çalışma dönemindeki blow-by ve yağ tüketimi trendini olumsuz etkiler.
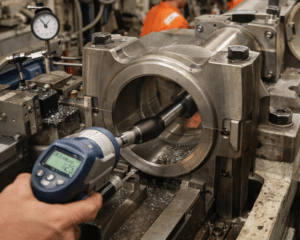
Ayrıca doğru yüzey yapısı hatalı liner geometrisini telafi etmez. Teknik personel honlama sonrasında liner iç çapını farklı yüksekliklerden ölçer. Ardından aynı seviyelerde farklı yönlerden değer alır. Bu yöntem çap, ovalite ve koniklik farklarını ortaya çıkarır. Özellikle üst segman çalışma bölgesi ile liner alt bölgeleri arasındaki ölçüm farkı dikkat ister. Bunun yanında teknik kadro piston segmanlarını ve ring gap değerlerini üretici spesifikasyonlarıyla karşılaştırır. Segmanların liner çevresindeki temas izi de önemli bilgi sağlar. Böylece bakım sorumlusu blow-by artışının yüzey kalitesinden mi, geometriden mi yoksa segman grubundan mı kaynaklandığını daha net belirler. Motech Grup, liner honlama kontrollerinde bu ölçümleri aynı teknik raporda bir araya getirir.
Yağ Tüketimi, Kompresyon ve Sıcaklık Verileri Nasıl Yorumlanır?
Blow-by artışını tek başına değerlendirmek eksik sonuç üretir. Bu nedenle bakım kadrosu yağ tüketimini ve kompresyon davranışını aynı trend içerisinde takip eder. Liner ile segman arasındaki sızdırmazlık bozulduğunda yanma gazları kartere geçerken yağ kontrolü de zayıflayabilir. Bunun sonucunda yağ tüketiminde yükseliş görülebilir. Teknik kadro günlük veya çalışma saati bazındaki yağ ilavelerini kayıt altında tutar. Ardından bu miktarı motor yükü ve çalışma süresiyle karşılaştırır. Aynı dönemde blow-by seviyesi de yükseliyorsa liner-segman teması daha güçlü bir kontrol noktası haline gelir. Ayrıca karter havalandırma sisteminin kondisyonu da önem taşır. Tıkalı veya sorunlu havalandırma hattı karter basıncı verisini yanıltır.
Kompresyon ve silindir sıcaklıkları ise hangi silindirin probleme katkı sağladığını belirlemeye yardımcı olur. Teknik kadro silindirler arasındaki kompresyon farkını inceler. Ardından egzoz sıcaklıklarını aynı motor yükünde karşılaştırır. Belirli bir silindirde düşük kompresyon, yüksek blow-by ve farklı sıcaklık davranışı aynı anda görülüyorsa bakım planı o silindire odaklanır. Bunun yanında yağ filmi davranışı da önem taşır. Uygun olmayan yağ viskozitesi veya yanlış yağ seçimi ilk çalışma dönemindeki liner-segman ilişkisini etkiler. Bu nedenle teknik personel kullanılan yağın motor üreticisi gereksinimlerini karşılayıp karşılamadığını doğrular. Böylece blow-by değerlendirmesi yalnız mekanik ölçümlere değil, çalışma şartlarına da dayanır.
İlk 50 Saatte Blow-by İzleme Planı Nasıl Oluşturulur?
İlk 50 saat için tek bir evrensel kontrol aralığı bütün motorlarda doğru sonuç vermez. Motor üreticisinin devreye alma ve run-in prosedürü öncelikli referansı oluşturur. Bununla birlikte bakım kadrosu başlangıç değerini ilk çalıştırmada kaydeder. İlk saatlerde yağ basıncı, karter basıncı, egzoz sıcaklıkları ve olası kaçaklar yakından takip edilir. Ardından teknik ekip motor yükünü üretici prosedürüne göre yönetir. Yaklaşık ilk 10 saatlik dönemde trendin yönü özellikle önem taşır. Blow-by hızla yükseliyorsa veya belirli silindirde sıcaklık farkı oluşuyorsa bakım sorumlusu kontrol kapsamını genişletir. Ayrıca yağ seviyesindeki değişim de aynı kayıt içerisinde yer alır.
Sonraki aşamada 10–25 saat ve 25–50 saat arasındaki veriler ilk referansla karşılaştırılır. Burada temel amaç tek bir sayıya odaklanmak değildir. Teknik kadro blow-by değerinin hangi yönde ilerlediğini inceler. Sağlıklı segman-liner temasında çalışma trendi zamanla daha kararlı hale gelmelidir. Buna karşılık sürekli artan karter basıncı, yükselen yağ tüketimi veya silindirler arasındaki büyüyen sıcaklık farkı kontrol ihtiyacını güçlendirir. Bakım sorumlusu 50 saat sonunda blow-by, yağ tüketimi, kompresyon ve sıcaklık kayıtlarını aynı raporda toplar. Motech Grup bu verileri honlama sonrası liner ölçümleriyle karşılaştırır. Böylece ilk çalışma döneminin mekanik sonuçları sayısal veriler üzerinden değerlendirilir.
| İzleme Dönemi | Temel Kontroller | Teknik Amaç |
|---|---|---|
| İlk çalıştırma | Yağ basıncı, karter basıncı, sıcaklık, kaçak kontrolü | Başlangıç referansını oluşturmak |
| 0–10 saat | Blow-by trendi, egzoz sıcaklığı, yağ seviyesi | İlk segman-liner temasını izlemek |
| 10–25 saat | Blow-by, yağ tüketimi, sıcaklık farkları | Trendin kararlı hale gelip gelmediğini görmek |
| 25–50 saat | Blow-by, kompresyon, yağ tüketimi, sıcaklık | İlk 50 saatlik kondisyonu karşılaştırmak |
| 50. saat | Genel ölçüm karşılaştırması ve teknik rapor | Kontrol veya müdahale kararını netleştirmek |
Blow-by Düşmezse Revizyon Kararı Nasıl Verilir?
İlk çalışma dönemi sonunda blow-by yüksek seviyede kalıyorsa teknik kadro doğrudan yeniden honlama kararı almamalıdır. Öncelikle mevcut trendin kaynağını belirlemek gerekir. Karter havalandırma hattı ilk kontrol noktalarından biridir. Ardından kompresyon ve silindir sıcaklıkları karşılaştırılır. Problem belirli bir silindire yoğunlaşıyorsa liner-segman grubu ayrıntılı kontrol kapsamına girer. Teknik kadro gerektiğinde liner çapını, ovaliteyi ve konikliği tekrar ölçer. Ayrıca cross-hatch kondisyonu ile yüzeydeki temas izlerini inceler. Segmanların serbest hareketi, ring gap ve montaj kondisyonu da aynı kontrol içerisinde yer alır. Böylece bakım kararı varsayıma değil, ölçüm sonuçlarına dayanır.
Örneğin liner geometrisi doğru kalırken cross-hatch yüzeyinde sorun görülüyorsa bakım planı yüzey kondisyonuna odaklanır. Buna karşılık ovalite veya koniklik toleransı aşıyorsa yalnız yüzey müdahalesi yeterli sonuç vermez. Segman hasarı tespit edildiğinde ise teknik kadro piston ve ring groove kondisyonunu da kontrol eder. Ayrıca liner dış yüzeyinde kavitasyon veya sızdırmazlık problemi varsa farklı bir revizyon planı gerekir. Motech Grup, blow-by artışında honlama işlemini otomatik olarak tekrar etmez. Önce yüzey, geometri, segman ve çalışma verilerini birlikte değerlendirir. Ardından teknik sonuçlar liner honlama, parça revizyonu veya yenileme kararına yön verir.
Sıkça Sorulan Sorular
Liner honlama sonrası blow-by neden artar?
Liner ile segman arasındaki temas, honlama sonrasında yeni yüzey geometrisine göre şekillenir. Ancak yüksek blow-by; hatalı liner geometrisi, uygunsuz cross-hatch, segman problemi veya fazla ring gap ile bağlantı kurabilir. Teknik kadro bu nedenle blow-by trendini liner ve segman ölçümleriyle birlikte inceler.
Blow-by ilk çalışma saatlerinde normal midir?
İlk çalışma döneminde segman-liner temas karakteri zamanla oturur. Ancak bakım sorumlusu sürekli yükselen blow-by değerini normal kabul etmemelidir. Yağ tüketimi, karter basıncı, kompresyon ve sıcaklık trendleri aynı dönemde takip edilmelidir. Üretici run-in prosedürü temel referansı oluşturur.
Cross-hatch açısı blow-by değerini etkiler mi?
Cross-hatch geometrisi liner yüzeyindeki yağ dağılımını ve segman temasını etkiler. Uygun olmayan yüzey yapısı sızdırmazlık performansını olumsuz etkileyebilir. Teknik kadro açı, yüzey homojenliği ve pürüzlülük sonuçlarını üretici teknik verileriyle karşılaştırır. Böylece honlama kalitesini sayısal verilerle değerlendirir.
Liner honlama sonrası yağ tüketimi neden yükselir?
Segmanların liner yüzeyiyle yetersiz teması yağ kontrolünü bozabilir. Ayrıca yüzey pürüzlülüğü, liner geometrisi ve segman kondisyonu yağ tüketimini doğrudan etkiler. Teknik ekip yağ tüketimini çalışma saati ve yükle birlikte kaydeder. Ardından blow-by ve kompresyon sonuçlarıyla karşılaştırır.
İlk 50 saatte hangi değerler takip edilmelidir?
Bakım kadrosu blow-by veya karter basıncı, yağ tüketimi, yağ basıncı ve egzoz sıcaklıklarını takip eder. Ayrıca kompresyon ve silindirler arasındaki sıcaklık farkları önemli veri sunar. Teknik ekip bu değerleri aynı çalışma şartlarında karşılaştırır. Böylece trendin yönünü daha doğru belirler.
Blow-by yüksekse liner tekrar honlanmalı mı?
Teknik kadro önce yüksek blow-by değerinin gerçek nedenini belirler. Liner çapı, ovalite, koniklik, cross-hatch ve segman kondisyonu aynı kontrolde yer alır. Eğer ölçümler yüzey kaynaklı bir problem gösterirse honlama kapsamı yeniden değerlendirmeye girer. Geometrik veya segman kaynaklı sorunlarda bakım planı farklı yönde ilerler.
Motech Grup ile Liner Honlama Sonrası Kontrollü İzleme
Liner honlama sonrasındaki ilk çalışma saatleri yalnız motoru devreye alma dönemi değildir. Bu süreç honlama kalitesi ile segman-liner temasının gerçek çalışma şartlarındaki sonucunu gösterir. Blow-by, yağ tüketimi, kompresyon ve sıcaklık trendleri bu nedenle birlikte takip edilmelidir. Ayrıca liner çapı, ovalite, koniklik ve cross-hatch sonuçları ilk çalışma verilerinin teknik temelini oluşturur. Düzenli kayıt, normal alışma davranışı ile ilerleyen sızdırmazlık problemini birbirinden ayırır.
Motech Grup, liner honlama çalışmalarında işlem öncesi ölçümleri, yüzey kontrolünü ve honlama sonrası geometrik sonuçları aynı teknik kayıt altında değerlendirir. Ayrıca bakım kadrosu ilk çalışma dönemindeki blow-by ve ilgili motor verilerini mekanik ölçümlerle karşılaştırır. Böylece olası sorunlarda yalnız belirtiye değil, gerçek mekanik kaynağa odaklanan bir kontrol planı oluşur. Liner honlama, liner ölçümü ve motor revizyon hizmetleri hakkında teknik destek için Motech Grup İletişim sayfasından firma ile bağlantı kurabilirsiniz.